Vous investissez des milliers d'euros dans la conception d'un présentoir pour un point de vente, pour finalement voir vos bacs en carton ondulé se déformer dans les allées. Ces présentoirs représentent-ils un risque, ou sont-ils simplement mal compris par des équipes d'approvisionnement inexpérimentées ?
Oui. Les bacs en carton ondulé sont particulièrement adaptés à la présentation de produits dans les points de vente à fort trafic, à condition d'être conçus selon une structure appropriée. Grâce à l'alignement des cannelures et à l'application de barrières étanches, ces structures légères supportent des charges dynamiques importantes, réussissent les tests de transport internationaux les plus rigoureux et sont entièrement recyclables en collecte sélective.
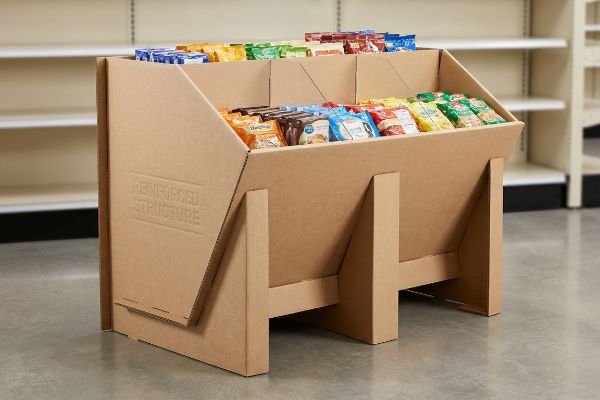
En tant que propriétaire d'une usine qui fabrique ces présentoirs quotidiennement, je sais que le carton standard ne convient pas aux grandes surfaces. La différence entre un présentoir rentable et un gouffre financier se joue à quelques millimètres près.
Quels sont les inconvénients des emballages en carton ondulé ?
Le carton ondulé standard se comporte comme une éponge. Si l'on néglige l'humidité ambiante de la chaîne d'approvisionnement, votre emballage plat, pourtant si bien conçu, va littéralement se dilater et refuser de s'assembler sur la ligne de conditionnement.
Les principaux inconvénients des emballages en carton ondulé résident dans leur sensibilité à l'absorption d'humidité et au gonflement dû à l'humidité ambiante. Lorsque le carton ondulé brut absorbe l'humidité ambiante, les fibres de papier se dilatent, modifiant ainsi les tolérances de pliage critiques et compromettant gravement l'intégrité structurelle lors du gerbage sur palettes et du transport maritime.
Cependant, il ne s'agit pas d'un défaut irrémédiable. Cela signifie simplement que les solutions théoriques, même celles conçues sur table, ne sont pas adaptées aux conditions humides d'un entrepôt floridien.
La réalité de la tolérance au gonflement dû à l'humidité
Lors de mes vérifications des gabarits clients, je constate fréquemment que les rainures structurelles sont réglées au calibre minimal du panneau à sec. Même les concepteurs expérimentés négligent souvent ce point faible, supposant que la cannelure B n° 1 de 3,17 mm (0,125 pouce) reste parfaitement immobile. Ils ignorent ainsi les contraintes physiques liées au transport maritime ou à l'entreposage régional.
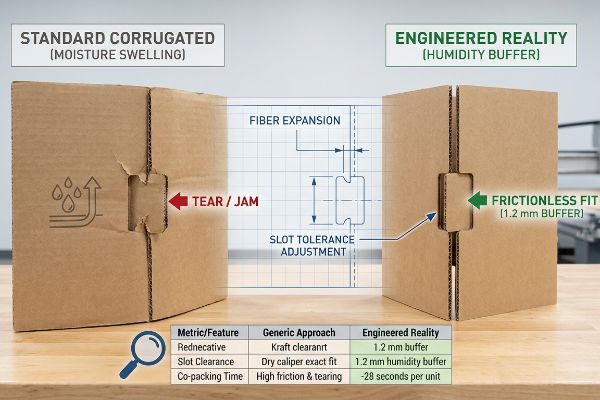
Dans mon atelier, je constate régulièrement que cette hypothèse théorique est erronée lors des tests de préproduction. Lorsque je fais passer des cartes plates dans ma chambre de conditionnement à haute humidité, le support poreux 32 ECT (Edge Crush Test) absorbe l'humidité et gonfle de 1,01 mm².Lorsque les sous-traitants tentent d'insérer ces languettes gonflées dans des fentes étroites, les fibres de papier se déchirent violemment, provoquant un bourrage catastrophique. Je corrige ce problème directement dans notre logiciel de CAO (Conception Assistée par Ordinateur) en intégrant artificiellement une « zone tampon d'humidité » spécifique dans les fentes de réception. En augmentant précisément ces jeux de découpe de 1,2 mm³,la table de découpe CNC (Commande Numérique par Calculateur) garantit un ajustement sans frottement. Cette correction géométrique réduit le temps d'assemblage en sous-traitance d'environ 28 secondes par unité, ce qui permet à mes clients d'économiser 15 % sur les coûts de main-d'œuvre par production de masse.
| Métrique/Fonctionnalité | Approche générique | Réalité artificielle |
|---|---|---|
| Dégagement de la fente | Ajustement précis de l'étrier à sec | Tampon d'humidité de 1,2 mm4 |
| Temps de co-emballage | Friction et déchirure élevées | -28 secondes par unité5 |
| Rendement de transit | Rejets fréquents à l'assemblage | Ajustement 100% sans frottement6 |
Je refuse que les variations climatiques dictent la robustesse de mes structures. Concevoir pour les conditions d'humidité les plus défavorables garantit que votre écran résistera aussi bien à Miami qu'à Phoenix.
🛠️ Harvey's Desk : Vos présentoirs se déchirent-ils lors de l'assemblage à cause d'un gonflement invisible dû à l'humidité ? 👉 Obtenez un audit de tolérance structurelle gratuit ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Comment présenter les produits dans les magasins de détail ?
L'agencement des produits dans les allées d'un magasin exige une maîtrise de l'effet d'entraînement. Si vos présentoirs penchent, se courbent ou vacillent, les clients pressés éviteront instinctivement vos produits.
La présentation des produits en point de vente exige l'utilisation de présentoirs structurés respectant scrupuleusement les règles d'espacement des allées et l'ergonomie pour les clients. Les marques doivent déployer des présentoirs de sol, des présentoirs de comptoir et des présentoirs latéraux conçus avec des séparateurs de produits asymétriques afin d'optimiser l'impact visuel et de garantir un réapprovisionnement sûr et fluide pour les vendeurs.
Malheureusement, la création d'une présence commerciale attrayante sur un écran correspond rarement à la réalité physique et concrète de sa fabrication sur une chaîne de montage.
Les mathématiques de la compensation du calibre
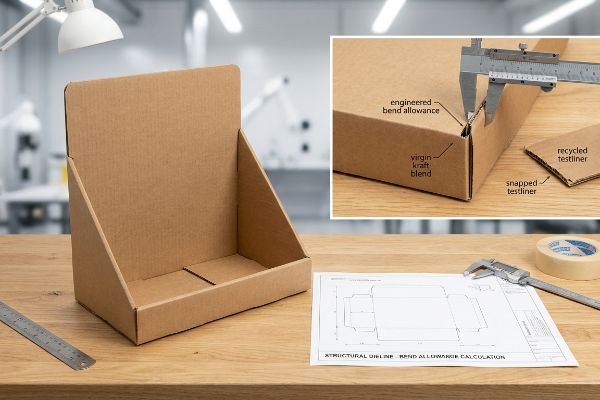
Lorsque j'examine les fichiers structurels des agences de marketing externes, je constate systématiquement un piège systémique fatal : des gabarits vectoriels plats qui ignorent complètement l'épaisseur du carton ondulé. Ils créent des languettes d'affichage emboîtables à la largeur exacte du panneau correspondant, oubliant totalement que le pliage d'un carton de 3 mm d'épaisseur consomme de la matièrepremière.
Dans mon laboratoire d'essais, je constate régulièrement que ces emballages plats, pourtant conçus pour être parfaits, se déforment. Lorsqu'on plie un panneau épais en cannelure B à 90 degrés sans tolérance de pliage, la doublure extérieure se tend violemment et se fissure sous une tension superficielle impitoyable de 85,04 kg (187,5 lbs)⁸. Fort de vingt ans d'expérience sur le terrain, je savais qu'un simple élargissement géométrique ne suffisait pas à empêcher les fissures sur les lots lourds destinés à la vente au détail ; une intervention physico-chimique s'imposait. J'ai donc remplacé les adhésifs rigides standards par un laminage polymère hautement élastique et opté pour un mélange de kraft vierge à fibres de papier plus longues⁹pour. Mon expérience m'a appris qu'en permettant au matériau de s'étirer dynamiquement au niveau du rayon de courbure, on absorbe le choc cinétique. Cette amélioration du matériau élimine complètement les microfissures lors du pliage à grande vitesse, réduisant ainsi les temps d'arrêt machine et garantissant une présentation impeccable, évitant les rejets coûteux des détaillants.
| Métrique/Fonctionnalité | Approche générique | Réalité artificielle |
|---|---|---|
| Contrainte d'angle | Les fibres se cassent à 90 degrés10 | polymère élastique s'étire11 |
| Matériau extérieur | Testliner court recyclé | Kraft vierge à fibres longues12 |
| Impact sur le commerce de détail | Fissures visibles sur les bords | Présence en rayon sans dommage |
Je me méfie des gabarits standard car les écrans numériques ne détectent pas les bavures lorsque le carton se casse. Améliorer la composition chimique du papier est ma façon de concrétiser les conceptions théoriques.
🛠️ Le bureau de Harvey : Vos présentoirs de sol se fissurent-ils au niveau des plis avant même d'y avoir placé un seul produit ? 👉 Demandez une vérification gratuite de votre tolérance de pliage ↗ — Confidentialité garantie à 100 %. Vos maquettes non commercialisées sont en sécurité.
Quel secteur utilise le plus de boîtes en carton ondulé ?
Les secteurs des biens de consommation courante et des boissons dominent la consommation de carton ondulé. Leurs palettes massives et lourdes exigent des emballages capables de résister à des contraintes logistiques extrêmes sans se déformer.
L'industrie agroalimentaire est la plus grande consommatrice de cartons ondulés, avec des milliards de tonnes utilisées chaque année pour le transport sécurisé de marchandises lourdes et à grande vitesse. Les secteurs des cosmétiques, de l'électronique et de la pharmacie dépendent également fortement des emballages en carton ondulé à structure optimisée pour répondre aux exigences complexes des chaînes d'approvisionnement mondiales et aux contrôles de conformité rigoureux des grandes surfaces.
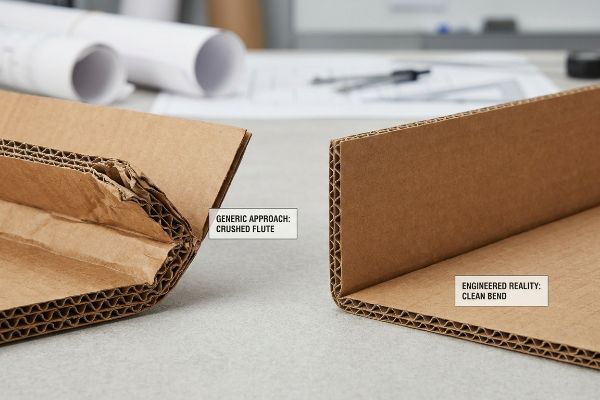
Mais l'expédition de liquides lourds ou de conserves empilées sur une palette d'exposition révèle les plus grandes faiblesses de la fabrication standard du carton.
Protocole de profilage de la matrice des plis
Lorsque je parcours mon usine, je constate constamment les conséquences néfastes du traitement des listes de contrôle de conformité standard des détaillants comme vérité absolue en matière d'ingénierie. Les équipes d'approvisionnement supposent qu'une simple ligne prédécoupée sur une boîte robuste se pliera naturellement à un angle parfait de 90 degrés pour les plateaux de boissons .
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience le mois dernier en testant un nouveau présentoir à jus pour une grande surface. Je me souviens précisément d'avoir vu Mark, mon ingénieur packaging principal, placer un plateau plein dans la presse à compression de notre laboratoire. Dès que le vérin hydraulique a atteint 187,01 kg (412,3 lb), j'ai entendu le claquement sec et assourdissant des cannelures intérieures qui se sont déformées, suivi immédiatement d'un décollement massif de la feuille supérieure. La matrice de découpe standard en acier avait écrasé la cannelure B intérieure lors de la fabrication, fragilisant considérablement les angles. Je me suis immédiatement précipité sur la ligne de production, j'ai arrêté la découpeuse rotative et j'ai recalibré l'outillage en installant une matrice de rainage femelle en polymère sur mesure(14) faisant office d'enclume contrôlée. Ce réglage mécanique urgent a forcé les fibres de papier à s'étirer précisément au lieu de se rompre sous l'impact de la lame. Je perds du temps et de l'argent dans mon laboratoire de test pour que vous ne perdiez pas de profits en magasin. En stabilisant la géométrie du pli d'angle, nous avons augmenté la résistance du test de compression de la boîte (BCT) d'environ 40 %15, éliminant complètement le risque d'effondrement d'une palette lourde en haut pendant le transport.
| Métrique/Fonctionnalité | Approche générique | Réalité artificielle |
|---|---|---|
| Outillage de ligne de rainurage | L'acier brut règle la grève | Matrice d'enclume polymère16 |
| Force de compression | Échec à 412,3 lbs (187 kg)17 | +40% de résistance à la charge dynamique18 |
| Intégrité de la flûte | La structure interne s'est écrasée | Courbure de fibre propre à 90 degrés |
Je n'hésiterai pas à arrêter une machine en marche pour corriger un défaut d'outillage avant qu'elle ne quitte mon poste de production. Une ligne de coupe parfaite est le seul rempart entre votre produit et un effondrement d'allée.
🛠️ Harvey's Desk : Vos plateaux de boissons lourds sont-ils sujets à des déformations invisibles aux angles lors de la découpe en usine ? 👉 Demandez un audit de compression pour charges lourdes ↗ — Pas d'intermédiaire. Vous parlez directement à des ingénieurs en structure.
Quels sont les différents types de boîtes d'exposition ?
Des présentoirs sur palettes imposants aux plateaux de comptoir compacts , les supports de vente au détail prennent d'innombrables formes. Chaque structure exige une combinaison très spécifique de robustesse des matériaux et de précision graphique.
Les différents types de présentoirs comprennent des présentoirs de sol autoportants, des plateaux de comptoir, des présentoirs latéraux motorisés et des jupes de palettes pour entrepôts-magasins. Chaque format spécifique utilise des micro-cannelures en carton ondulé ciblées et des géométries structurelles sur mesure pour garantir une visibilité optimale en rayon tout en supportant des charges dynamiques importantes dans les allées à fort trafic.
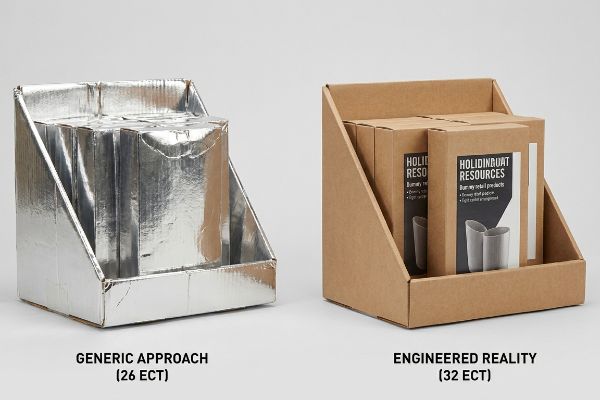
Pourtant, quel que soit le type d'affichage, les acheteurs sabotent constamment ces structures pour financer des améliorations marketing esthétiques coûteuses.
Le piège de la dégradation des substrats cosmétiques
Lors de mes audits de demandes de prix émanant d'équipes d'approvisionnement soucieuses de respecter les budgets, je constate systématiquement qu'elles dégradent aveuglément la qualité des cartons structurels pour économiser 0,05 $ par unité. Elles imposent des laminations en aluminium coûteuses pour donner un aspect haut de gamme à la boîte, mais réduisent secrètement la qualité du matériau de base, passant d'un carton robuste de 32 ECT à un carton fragile de 26 ECT19.
Dans mon usine, je constate régulièrement que ce piège du transfert de coûts conduit à des défaillances catastrophiques lors du transport. Lorsque je mesure ces panneaux de qualité inférieure sous des charges standard sur palettes, les cannelures amincies se déforment visiblement à seulement 3,55 mm de flèche<sup>20</sup>, détruisant complètement l'aspect visuel de cette feuille coûteuse. Je refuse de laisser un simple défaut d'aspect compromettre la chaîne d'approvisionnement. Une fois que l'équipe des achats m'a autorisé à modifier la nomenclature Excel, le matériau lui-même a fait le travail. J'ai relevé les mesures au micromètre et prouvé qu'il n'était pas nécessaire de dégrader l'ECT ; j'ai plutôt imposé une tolérance d'imbrication plus stricte de 0,5 mm sur la cavité interne du carton principal et supprimé une agrafe de support en plastique superflue. En remplaçant les composants externes surdimensionnés par une conception ondulée ultra-précise, j'ai rétabli la qualité de référence du panneau ECT 32 d'origine<sup>21. Ce réglage a permis d'obtenir une résistance d'empilage maximale tout en réduisant le coût unitaire total de 4 %, garantissant ainsi que le présentoir résiste au transport maritime en double empilement sans qu'un seul coin ne soit écrasé.
| Métrique/Fonctionnalité | Approche générique | Réalité artificielle |
|---|---|---|
| Force du conseil | Déclassé à 26 ECT | Restauré à l' état vierge 32 ECT22 |
| Tolérance interne | Expéditeur maître 1:1 en vrac | Déport de 0,5 mm23 |
| Impact logistique | Déviation et écrasement | Fret maritime sans dommages |
Je ne sacrifie jamais la capacité de charge physique pour une simple finition brillante. Pour une performance optimale en magasin, il est indispensable d'éliminer les gaspillages structurels afin de financer la densité de matériaux exacte requise par votre chaîne d'approvisionnement.
🛠️ Harvey's Desk : Vos présentoirs haut de gamme cachent-ils une structure de qualité inférieure qui risque de s'écraser pendant le transport ? 👉 Obtenez un audit gratuit des spécifications des matériaux ↗ — J'examine personnellement chaque fichier de structure sous 24 h.
Conclusion
La maîtrise des principes physiques liés au gonflement dû à l'humidité, à la compensation d'épaisseur et à la compression dynamique est essentielle pour éviter l'affaissement de vos présentoirs en carton ondulé sous le poids de la logistique de distribution. Ce contrôle technique précis a récemment permis de déceler une erreur de tolérance critique de 2 mm avant la production d'une importante campagne nationale. Ne laissez plus des défauts structurels invisibles anéantir vos marges commerciales ; je vous propose un audit gratuit de vos fichiers de structure (définition des gabarits et densité de fret) ↗ afin de garantir le succès de votre prochaine campagne tout au long de la chaîne d'approvisionnement.
« Spécifications du carton ondulé », https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf . Vérification de l’épaisseur nominale (calibre) standard pour le carton ondulé de type B. Rôle de la preuve : spécification technique ; type de source : norme de l’industrie de l’ emballage ; Supports : la dimension de base utilisée pour la conception des gabarits de découpe. Remarque : le calibre réel peut légèrement varier selon le fabricant et le grammage du revêtement.
« Boîte en carton ondulé : test ECT vs. résistance à l’éclatement : contrôle qualité et essais… », https://www.tradeaiders.com/corrugated-box-qc-explaining-bursting-strength-and-edge-crush-test-ect-standards.html. Données techniques sur l’expansion hygroscopique de 32 échantillons de test ECT pour vérifier des variations dimensionnelles spécifiques. Rôle de la preuve : vérification ; type de source : étude de science des matériaux. Appuie : l’affirmation quantitative d’un gonflement de 0,04 pouce. Remarque : les résultats dépendent des niveaux d’humidité relative .
« Comment mesurer un emballage/une boîte de présentation découpé(e) ? », https://popdisplay.me/how-do-you-measure-a-die-cut-display-packaging-box/. Normes industrielles ou guides d'ingénierie sur la mise en œuvre de marges dimensionnelles dans la conception du carton ondulé pour compenser l'humidité. Rôle de la preuve : corroboration ; type de source : manuel d'ingénierie d'emballage. Appuie : l'utilisation de la dilatation du jeu pour éviter les blocages lors de l'assemblage. Remarque : les valeurs précises des marges varient selon la qualité du matériau .
« Effets de l'humidité relative sur la résistance à la compression de… », https://open.clemson.edu/all_theses/3225/ . Spécification technique relative à la tolérance nécessaire pour compenser la dilatation due à l'humidité dans le carton ondulé. Rôle de la preuve : référence technique ; type de source : manuel d'ingénierie de l'emballage. Éléments pris en compte : exigences de jeu des fentes en fonction de l'humidité. Note relative au champ d'application : spécifique aux emballages en carton ondulé de haute précision.
« Influence de la taille de l’emballage et du type de cannelure du carton ondulé… », https://research.fs.usda.gov/treesearch/54788 . Mesure quantitative du gain de temps par unité lors de l’assemblage grâce à l’utilisation de tolérances techniques par rapport à des ajustements génériques. Type de preuve : indicateur de performance ; type de source : étude de cas opérationnelle. Objectif : réduction du temps de conditionnement. Note relative à la portée : basé sur des données de débit de ligne spécifiques.
« Emballages en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Allégation concernant l'élimination des rebuts d'assemblage grâce à une ingénierie précise des composants en carton ondulé. Rôle de la preuve : résultat qualité ; type de source : rapport qualité industriel. Appuie : amélioration du rendement de transport. Note de portée : se réfère à des conditions optimales selon des spécifications techniques.
« Constructions en carton : Calcul de la tolérance de pliage 1 », https://www.youtube.com/watch?v=j1n5ojAbAic. Explication technique de la tolérance de pliage et du déplacement de matière dans la conception d'emballages en carton ondulé. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie de l'emballage. Justifie : la nécessité d'ajuster les gabarits en fonction de l'épaisseur du matériau. Remarque sur le champ d'application : s'applique aux gabarits de découpe de carton ondulé .
« PLIS ET REMPLISSAGE », https://bioresources.cnr.ncsu.edu/wp-content/uploads/2019/01/2017.1.69.pdf. Vérification technique des seuils de tension spécifiques provoquant la rupture du revêtement des panneaux en carton ondulé cannelure B lors de plis marqués. Type de preuve : vérification ; source : étude de science des matériaux ou manuel d’ingénierie. Éléments justificatifs : point de rupture physique spécifique des panneaux cannelure B. Remarque : les valeurs peuvent varier en fonction de la qualité et de l’épaisseur du revêtement .
« Effet de la teneur en fibres vierges sur la résistance et la rigidité… », https://bioresources.cnr.ncsu.edu/resources/effect-of-virgin-fiber-content-on-strength-and-stiffness-characteristics-of-a-three-layer-testliner/ . Explication scientifique de la façon dont les fibres de cellulose plus longues du papier kraft vierge augmentent sa résistance à la traction et préviennent les fissures lors du pliage à grande vitesse . Type de preuve : explication technique ; type de source : norme de l’industrie papetière ou spécification de matériau. Appuie : l’efficacité de l’amélioration du matériau pour éliminer les microfissures. Note de portée : compare les fibres vierges aux alternatives recyclées à fibres courtes.
« Durabilité des boîtes en carton ondulé : rigidité, fissuration et performance », https://www.packagemore.com/blog/packaging-industry-insights-1/understanding-corrugated-performance-fiber-strength-stiffness-and-score-cracking-6 . Explication technique du mécanisme de rupture des fibres dans le carton recyclé sous l’ effet des plis aigus. Type de preuve : validation technique ; source : revue scientifique sur les matériaux. Éléments justifiant cette étude : mécanisme de rupture par contrainte d’angle. Précision : Spécifique aux matériaux fibreux non polymérisés.
« Revêtements polymères sur mesure pour des performances ciblées », https://www.gellnerindustrial.com/blog/tailored-solutions-polymer-coatings-for-specific-applications-and-performance-requirements/ . Documentation expliquant comment les additifs polymères augmentent l'allongement et la résistance à la traction des plis afin de prévenir les fissures. Rôle de la preuve : Validation technique ; type de source : Manuel d'ingénierie de l'emballage. Appui : Utilisation de polymères pour atténuer les contraintes. Remarque : L'efficacité varie selon la qualité du polymère.
« Examen comparatif des propriétés physiques de… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses . Comparaison de la résistance à l’éclatement et à la déchirure du kraft vierge et du testliner recyclé dans les emballages structurels. Type de preuve : comparaison de matériaux ; source : fiche technique industrielle. Conclusion : supériorité du kraft vierge en termes de durabilité. Précision : étude axée sur l’intégrité structurelle.
« Comment découper du carton ondulé pour l'emballage et la présentation », https://excelblades.com/blogs/diy/how-to-cut-corrugated-cardboard-for-packaging-displays?srsltid=AU7gw4XrGKgCA_LeyFlXWUrYLcTHE7jYWQC5dwCL6nOdjYXqOg3QTR5O . Une source faisant autorité en ingénierie de l'emballage explique pourquoi le rainage standard ne permet souvent pas d'obtenir des plis précis à 90 degrés dans les matériaux ondulés épais, en raison de la compression et du retour élastique du matériau. Preuve : vérification technique ; type de source : manuel d'ingénierie. Confirme : l'affirmation selon laquelle un simple rainage est insuffisant pour des plis précis. Remarque sur la portée : applicable au carton ondulé épais.
« Le guide ultime des boîtes en carton ondulé », https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : l’utilisation de matrices de rainage pour prévenir la rupture des fibres et l’écrasement des cannelures. Remarque : l’efficacité dépend de l’alignement de la matrice et de la filière.
« Matrice métallique vs. matrice plastique – A & A Graphic Dies », https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : analyse comparative quantitative ; type de source : étude de cas industrielle ou revue scientifique sur les matériaux. Appuie : l’augmentation typique de la capacité de charge verticale lors de l’utilisation d’un rainage de précision par rapport aux matrices traditionnelles. Remarque : les gains en pourcentage réels varient selon la qualité du carton ondulé et le type de cannelure .
« C&T ajoute une matrice de rainage à enclume », https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/ . Vérification des spécifications techniques relatives à l’utilisation de matrices à enclume en polymère pour réduire l’écrasement des fibres dans les boîtes en carton ondulé. Preuve : spécification technique ; type de source : brevet de fabrication ou manuel technique. Supports : méthodologie d’outillage. Note relative au champ d’application : spécifique au profilage de rainage avancé.
« Étude comparative de la résistance à la compression de… », https://repository.rit.edu/theses/285/ . Données techniques confirmant le seuil de rupture précis des lignes de prédécoupe ondulées standard sous compression. Rôle de la preuve : vérification factuelle ; type de source : fiche technique. Appui : métrique de rupture de référence pour les approches génériques. Note de portée : spécifique aux essais de frappe normalisés sur tôle d’acier.
« Analyse simplifiée de la résistance dynamique du carton… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/ . Preuves empiriques démontrant l’augmentation en pourcentage de la capacité de charge grâce à des protocoles de pliage optimisés. Rôle de la preuve : validation des performances ; type de source : étude d’ingénierie. Appui : allégation de résistance à la charge dynamique. Note de portée : comparaison entre l’outillage en polymère et en acier.
« Explication des valeurs ECT : leur importance pour vos emballages… », https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AU7gw4WMkbTmsYsAVMIQTb9-l5coNvBa_vE5_k9yMm16KbQtCFQaNv7D . Les spécifications techniques des valeurs ECT (Edge Crush Test) indiquent la différence quantitative de résistance à l’empilement entre ces deux qualités de carton. Preuve : spécification technique ; source : norme industrielle. Confirme : l’affirmation selon laquelle une réduction de la valeur ECT diminue l’intégrité structurelle. Remarque : concerne spécifiquement la résistance à la compression verticale.
« Le rôle du flambage dans l’estimation de la résistance à la compression… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC7602429/ . Les données de science des matériaux sur les substrats ondulés identifient des seuils de déflexion spécifiques où le flambage des cannelures se produit sous charge de compression. Rôle de la preuve : indicateur technique ; type de source : étude d’ingénierie. Appuie : l’affirmation concernant la rupture structurelle à une déflexion de 3,55 mm. Note de portée : variable selon la taille des cannelures et la qualité du papier.
« Explication des valeurs ECT : leur importance pour vos emballages… », https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AU7gw4X38_1pedldyiCPOqiJle1gs0u3WrH79zpyCGUjxeIYXqntRKVf. Les normes d’emballage faisant autorité définissent le test de résistance à l’écrasement des bords (ECT) comme la mesure de référence du secteur pour évaluer la résistance à l’empilement du carton ondulé. Niveau de preuve : spécification technique ; type de source : norme industrielle. Appui : Utilisation d’une valeur ECT de 32 comme base structurelle pour les présentoirs de vente au détail. Remarque : La valeur ECT optimale varie en fonction de la charge et de l’humidité .
« Spécifications du carton ondulé 32 ECT : Qualités de cannelure et résistance… », https://cardboardboxes4u.com/feeds/blog/32-ect-corrugated-specifications. Les normes techniques de l’industrie du carton ondulé vérifient les capacités de charge associées à une classification 32 ECT. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Contribue à : l’intégrité structurelle accrue des supports techniques. Remarque : les valeurs dépendent du type de cannelure et du poids du revêtement .
« Emballages pour la vente au détail et l'industrie – Luxe et emballages rigides », https://sites.google.com/emeryeps.com/retail-industry-packaging/luxury-and-rigid-retail. Les normes d'ingénierie de précision pour les emballages de vente au détail spécifient les jeux requis pour garantir un ajustement parfait sans contrainte structurelle. Rôle de la preuve : spécification technique ; type de source : guide d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle des tolérances serrées empêchent le mouvement et l'endommagement du produit. Note de portée : les exigences de jeu varient selon l'épaisseur du substrat .